Technology

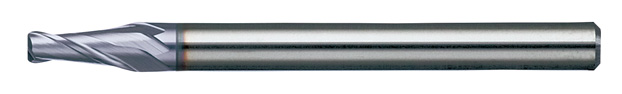
MSBSH330-5X ねじ金型

【Update】2026年9月 概要および事例のポイントを掲載 / 2025年11月 加工のポイントを追加掲載

日進工具の5軸加工用ボールエンドミルMSBSH330-5Xを使用し、高硬度鋼DC53(60HRC)に加工深さ20mmのねじ金型を直彫り加工した事例です。R1、R0.5、R0.3の工具で荒取りから仕上げまで加工し、総加工時間14時間54分で、良好な表面粗さと高い加工精度を実現しました。

この加工事例のポイント

DC53(60HRC)に加工深さ20mmのねじ金型を直彫り加工
5軸加工を活かす高剛性な3枚刃工具により高精度・高能率に加工
表面粗さRa0.15μm以下・ねじ谷径誤差-0.015mm・山径誤差-0.003mm・ピッチ誤差-0.001mmを実現
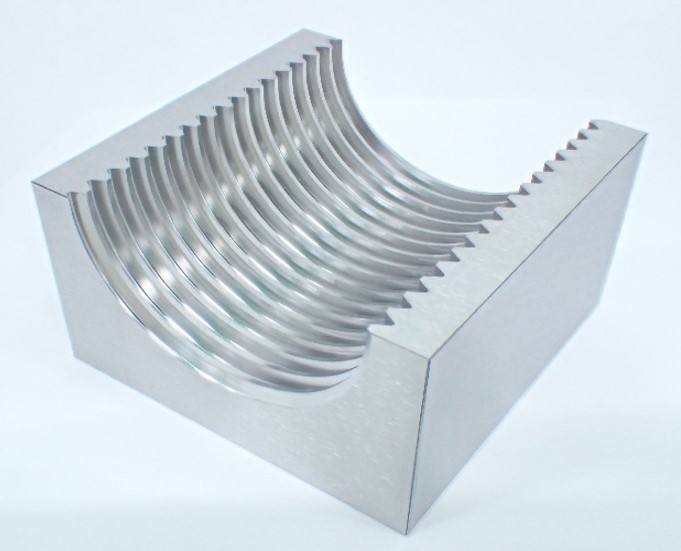
ねじ金型の画像

カットポイントを任意に選べる5軸加工により面品位を向上し
剛性の高いMSBSH330-5Xにより高精度・高能率加工を実現

ピックアップ工具MSBSH330-5X
被削材DC53(60HRC)
ワークサイズ50×50mm
加工深さ20mm
クーラントオイルミスト
総加工時間14時間54分


使用工具


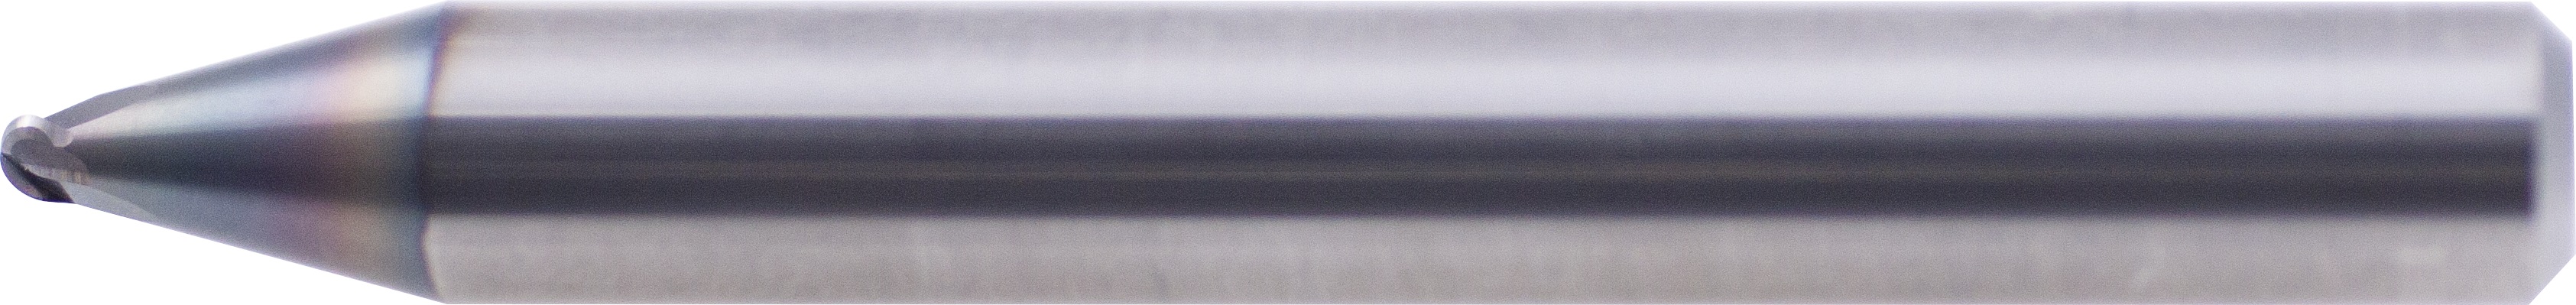
MSBSH330-5X


●5軸加工機の特長を活かす3枚刃・高剛性なボール形状で高精度で高能率加工を実現させてトータルコストを削減。
●52 ~ 70HRCの高硬度鋼でも、長寿命・高能率に加工が可能。
●3枚刃・不等分割によりびびりを抑制し、耐欠損性を重視した超硬素材にポジティブ刃先を採用することで切削負荷を低減して高能率加工を実現しています。
●R精度は±0.005mm(R精度は実外径の1/2を基準とする)
●シャンク径公差は-0.001mmから-0.003mmの高精度仕様。

製品紹介はこちら サイズラインアップ・切削条件はこちら

切削条件

加工工程 荒取り① 荒取り② 取り残し 中仕上げ 仕上げ
使用工具 MSBSH330-5X
R1
MSBSH330-5X
R0.5
MSBSH330-5X
R0.3
MSBSH330-5X
R0.3
MSBSH330-5X
R0.3
回転数
[min⁻¹]
25,000 25,000 30,000 30,000 40,000 40,000 40,000
送り速度
[mm/min]
3,000 1,500 1,500 1,500 1,500 1,500 1,500
切込み量
ap×ae[mm]
0.2×0.5 0.07×0.09 0.08×0.2 0.06×0.06 0.015×0.035 0.03×0.03 0.02×0.02
残し代
[mm]
0.1 0.03 0.025 0.015 0.015 0.005 0
傾斜角[°] 20°~40° 0°~30° 10° 3° 3°
加工時間 2時間6分 27分 1時間21分 53分 2時間10分 3時間11分 4時間46分

【 表は左右にスクロールしてご覧いただけます。】

加工結果

【表面粗さ】


単位【μm】

ピック方向 送り方向
Ra 0.15 0.08


【加工精度】

単位【mm】

ねじ谷径
狙い値 40.000
実測値 39.985
誤差 -0.015


5軸加工では3軸加工より短い工具を使用できますが、加工精度や面品位を高めるには、使用する軸と各軸の可動範囲を考慮したツールパスが重要です。本加工では、ワークを立ててクランプし、A軸で傾斜させた後、可動範囲に制限のないC軸の回転のみでねじ部を加工。ワークの反転や不要な軸の動きをなくし、工具剛性を確保しながら、筋のない高品位な加工面を実現しました。

このコラムでわかること

5軸加工機の可動軸と各軸の可動範囲を確認し、最適なツールパスを設定

短い工具を活用し、不要な旋回や軸の傾斜を抑えて高精度に加工

ワークを立ててクランプし、C軸回転のみで加工することで反転位置の筋を防止


解説:近年、5軸加工に対応した工具のラインアップが充実し、5軸加工に関するご相談も着実に増えてきています。今回は、下記のような形状を5軸で加工する際の留意点を、加工事例の面質の例とともにご紹介いたします。サブタイトル:5軸加工時の加工方法によって加工面質が変わる?解説:今回の加工では「ねじ部の加工面質を高品位に!」という要求がありました。被削材も60HRCと高硬度なので、できるだけ長さの短い工具を使用して工具の剛性を保ったまま加工できるよう、5軸加工機を使おうと思います。使うのが5軸加工機であっても、なんとなく3軸加工と同じ感覚で、図のようなクランプ方法を選択してしまいがちではないでしょうか。(画像は3軸加工時の通常クランプ)5軸加工の際に加工面をよりよく仕上げるためには、使用する加工機の「稼働軸」と「各軸の可動範囲」を念頭に、ツールパス・加工方法が最適か確認することをおすすめします! 5軸加工機についての軸の説明画像。解説:今回使用する5軸加工機はXYZの3軸に加えてA軸とC軸が稼働するタイプです。C軸はZ軸を中心に旋回する軸で、テーブル自体がターンテーブルのように回転します。A軸はX軸を中心に旋回する軸で、縦型マシニングセンタの正面に立った場合、テーブル上のワークが手前や奥に傾けられる動きとなります。旋回軸の説明画像:A軸は-10°~+130°。B軸記載なし。C軸は±360°(制限なし)。解説:今回使用する5軸加工機のXYZ以外の軸の可動範囲は、奥のとおりです。テーブル自体が旋回するC軸は、制限なく360°回転可能です。一方、A軸はX軸を中心に回転しますが、手前方向に-10°、奥方向に+130°までという制限があります。スーちゃん「B軸とC軸が稼働するタイプもあるし、機械によって稼働軸や可動範囲は様々だね。」サブタイトル:5軸を活かした加工方法を考える。解説:最初のクランプ状態に戻って考えてみましょう。ワークをこの向きでクランプした場合、5軸加工機で能率と正道を両立するには、どのような加工方法が適切でしょうか。5軸加工の大きなメリットは「3軸よりも短い工具を使用できること」です。そのため、短い工具を活用できる加工方法を選びたいところです。さらに、ねじ部は非常に細かい形状のため、加工中に同時に動かす軸数は少ない方が精度を確保しやすいと考えられます。今回は、この2つの条件を両立できる加工方法を検討します。まず、当初のクランプの状態から、そのままA軸だけを傾斜させて仕上げ加工していくパターンだと…。ねじ山の小さな山谷を繰り返し上り下りする加工になってしまいます。細かい動作で厳しそう…。当初のクランプの状態から、そのままC軸だけを旋回させてみると…。ねじの山谷と旋回の方向が全然噛み合わないので意味がなさそう…。ただただ回転しながらねじ山の小さな山谷を上り下り繰り返すことになってしまいます。加工前にA軸を傾けてみてから、加工中はC軸を回して加工するのはどうでしょうか。それも結局ねじの山谷と旋回の方向が全然嚙み合わないので意味がなさそうです。ラジオくん「加工前にC軸を90°旋回させておいて、加工中はA軸を使って加工したらねじ山沿いに動けて短い工具で加工できるんじゃないかな?」解説:試してみましょう。先にC軸で90°旋回して…。A軸の傾斜を利用して加工。(動きを表現した図)。解説:A軸の傾斜を利用して加工。できそうですね(動きのデモ動画)。

【モデル動画1】


 A軸の傾斜を利用して加工。
 できそうですね。


解説:一安心!と思いましたが、念のため確認しましょう。A軸には可動範囲の制限がなかったでしょうか?もう一度、今回使用する5軸加工機の各軸の可動範囲を確認しましょう。A軸は動ける範囲に制限が…。そのため、可動範囲を超える手前でワークをC軸で旋回させて向きを変え、その後の移動はA軸の可動範囲内で行えるような、ツールパスでの加工が一般的です。実際にどんな動きになるのか確認してみましょう。①A軸の傾斜がこの程度なら問題なさそう(奥に向かってまだ少ししか傾いていない)。②そろそろ限界!奥に向かって90°近く傾いている(可動限界が近い)。③ワークがC軸旋回で180°回転(これまで奥にあった面が手前に来る)。A軸の可動範囲内で加工継続できる。

動作のイメージがつかなければこちらの加工動画を見てみましょう。 再生
※YouTubeページにリンクします


解説:今紹介した「C軸を90°回転させてから、A軸を利用して加工」する方法で加工が完了しました!それでは加工後の写真を見てみましょう(加工面の写真)。加工は出来たのですが…A軸の可動範囲を超えてしまうことで、C軸旋回でワークが反転した位置の加工面に写真のような筋が出てしまいました。サブタイトル:稼働範囲に制限のない軸を活用する。解説:今回のように要求精度が高く、「ワーク反転時の筋をなくしたい」という場合、この加工形状であれば段取りや動かし方を工夫するだけで、5軸加工のメリットである短い工具を使用でき、さらにワーク反転による筋も回避できます。ポイントは「可動範囲に制限のない軸を、工具を動かす軸として活用できないか?」という視点です(C軸をを指さすコネクト)。今回使用する加工機の場合、C軸には可動範囲の制限がありません。つまり、C軸を活用した加工にすれば、可動範囲を超えることがない=加工中にワークが反転することもありません。サブタイトル:クランプを工夫して加工精度を上げる。解説:加工中にワークを反転させることなく、C軸のみを使ってねじ部を加工する方法を検討してみようと思います。最初と同じく上図のようにワークをクランプするとC軸のみの加工は不可能でしたね。 解説:では、試しにクランプの方法を変えてみてはどうでしょうか。ワークを下図のように立ててクランプしてみることにします。この場合、①その場でC軸を旋回⇒5軸のメリットがありません(長い工具を使う必要があるうえ、アンダーカットが発生します)。②この状態からA軸で加工⇒ねじ山の小さな山谷を繰り返し上り下りする加工となり、避けたい方法です。③C軸で旋回させてからA軸を使って加工⇒C軸で旋回させてもA軸で加工する以上②と同じ問題が残ります。④A軸を適時傾斜させてからC軸を使って加工⇒C軸のみで加工ができるのでは?(ひらめいたラジおくん)。ラジオくんが検討した結果、④が最善なのでは!?という考えに行き着きました。それでは真上から見てみましょう(クランプした図)。左の画像は、ワークを立ててクランプした状態です。A軸で傾斜させていくと右の画像のように、真上から見るとワークが寝たような形になります。こうすることで、長い工具を使う必要が無くなります。

【モデル動画2】


記事を気に入っていただけましたら、ぜひ「Like!!」ボタンで応援よろしくお願いいたします!
(2026年9月ボタン新設しました✨)

加工動画

MSBSH330-5X DC53(60HRC)ねじ金型