Technology


加工面から読み解く 深彫り加工で寸法が出にくい理由!

深彫り加工では、工具の突き出しが長くなることで、びびりや工具の倒れが発生し、寸法不良につながることがあります。L/D=20の加工比較を通じて、ロングネック工具とテーパネック工具の加工面・寸法精度への影響を解説します。テーパネック工具は剛性が高く、工具のたわみや倒れを抑えた安定加工に貢献します。

このコラムでわかること

深彫り加工でびびりや寸法不良が発生しやすい理由

深彫り加工の初期と加工終期で工具に起きる現象の違い

テーパネック工具が深彫り加工の安定化に有効な理由

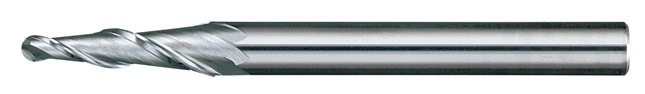
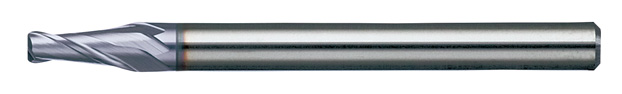
ラジおくん「深彫りの加工をしたら、なんか加工初期だけびびるんだけど!普通は工具が新品に近い加工初期の方が加工面良いはずでしょ。なんで?時間が経って工具が摩耗した方がびびらないっておかしくない?」スーちゃん「確かに新品形状に近い方がびびらなそうって思うよね。どんな形状をどの工具で加工したの?何か原因が分かるかも!」ラジおくんは以下の工具を使って、図の形状を表記条件で加工したようです。被削材:NAK55_40HRC_加工形状_深さ6mm_底R0.55の溝加工_使用工具_MRB230 R0.5×12 MRBTN230 R0.5×12_加工条件_回転数15,000min-1_送り速度500mm/min_切込み量(mm)ap0.015×ae0.025。ラジおくん「この仕上げ加工をしたら、上の方の加工初期の面がびびっちゃって。写真を見てよ!」(加工断面を拡大した写真)確かにラジおくんの言うとおり、深い箇所の加工面はびびりがおさまっています。スーちゃん「ラジおくん、これ加工後に寸法や倒れは計測した?」解説:スーちゃんが良いヒントを出してくれたようです。ではまずびびりが発生した【加工初期】つまり浅い箇所の状況から考えていきましょう。今回はL/D20という、非常に工具剛性の低い工具で加工をする必要のあるケースです。これだけL/Dの大きいロングネック工具だと、工具が新品に近い状態でも、工具剛性自体が不足しており、加工初期時点でもびびりが発生することがあります。刃先は新品に近い状態なので、しっかりワークに食いついて加工しようとするのですが、剛性不足で安定して切削できず、びびりが発生してしまったと考えられます。ボーちゃん「でもL/Dが大きいことで工具の剛性が不足しているっていう話なら、深いところの加工に進んでもその状況って一緒だよね。深いところだとなんでびびりは止まるの?」解説:では次に【加工終期】、深い箇所の状況を考えてみましょう。深い箇所の加工になると、加工初期の浅い箇所を加工している時と比べて、工具とワークの接触面積が大きくなり、切削負荷が増加します。さらに、上層部からの削り残しも累積していますし、加工初期に発生したびびりによって、工具摩耗が進行していたり、時にはチッピングしてしまっていることもあります。その結果、深い箇所では、工具はワークに食いつくことはできず、倒れて逃げるような状態になっていると考えられます。この場合、加工面には大きなびびりがみえなくても、実際には充分に削れておらず、寸法不良が発生しているケースがほとんどです。ラジおくん「見た目は良くなったように見えてたから、浅いところが悪くて深いところは良いと思い込んでたけれど・・・どっちも良いわけでは無くて問題の出方が変わっただけなんだ!」スーちゃん「こんなときこそテーパネック工具を試したら良いんじゃない?」解説:工具の突き出しが長くなる深彫り加工では、工具の倒れが発生しやすくなります。これまでの記事では、深彫り加工時に工具剛性を確保しやすい工具として、テーパネック工具を紹介してきました。まったく同じ形状を、同じ条件で、今度は首の部分に1°角度が付いたテーパネックボールエンドミルで加工してみます。使用工具_テーパネックボールエンドミル MRBTN230 R0.5×首角1°×首下長20mm(テーパネック工具の写真)NSTOOLのテーパネック工具は、加工面の傾斜角と同じ角度の首角からご選定いただけます。この事例の場合、勾配角1°のワークに首角1°の工具が使えます。 (テーパネック工具で加工した側面写真)ラジおくん「びびってない!深いところも倒れが抑えられていそうだよ!」解説:ロングネック工具での加工面と比較すると、一目瞭然ですね。(側面写真の比較拡大写真)テーパネック工具は、首部にテーパ形状を持たせることで、ロングネック工具よりも剛性を高めやすい構造です。加工面を比較すると、ロングネック工具で見られた加工初期のびびりが抑えられ、加工初期から終期まで安定した加工面になっています。ボーちゃん「同じL/D=20の条件でも、首部の形状で加工結果が大きく変わるんだね!」スーちゃん「その通り。深彫り加工では、工具の刃先だけでなく、首部の剛性も加工面や寸法精度に大きく関係するんだ。」解説:L/D=20のような長い突き出し条件では、工具のたわみや倒れが加工面や寸法精度に大きく影響します。ロングネック工具では、加工初期にびびりが発生し、加工が深くなるにつれて工具が倒れて逃げることで、狙い通りに削れない場合があります。一方、テーパネック工具は首部の剛性を高めやすく、工具のたわみや倒れを抑えた安定加工につながります。深彫り加工でびびりや寸法不良が発生する場合は、ぜひテーパネック工具を検討してみてください。


記事を気に入っていただけましたら、ぜひ「Like!!」ボタンで応援よろしくお願いいたします!