
Technology
RSE230 プローブカード
この加工事例のポイント
 べスペル®SP-1を安定加工
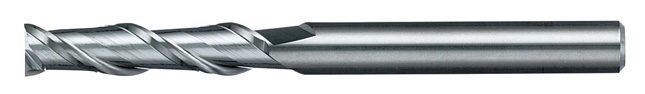
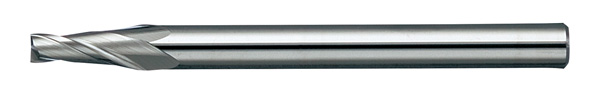
耐熱性樹脂であるべスペル®(SP-1)に対し、RSE230を中心に形状加工から穴加工まで対応。ポケット底面でRa0.194μmの良好な表面粗さが得られました。
 バリを抑えた微細加工
加工後の最大バリ高さは0.012mmで、樹脂加工で課題となりやすいバリ発生を抑制しました。
 千分台の加工精度を実現
狙い値に対して千分台の誤差の加工精度で加工。微細なプローブカード形状にも対応しました。

樹脂加工用エンドミルを使用してプローブカード形状を加工
| ピックアップ工具 | RSE230 |
|---|---|
| 被削材 | べスペル®(SP-1) |
| ワークサイズ | 40×40×6mm |
| 最大加工深さ | 3mm |
| クーラント | 不水溶性切削油 / エアーブロー |
| 加工時間 | 1時間25分35秒 |
使用工具


MMTM

●切削性の高さを重視した刃形状を採用し、加工精度が向上。
●無限コーティングの採用により長寿命化を実現。
●ヘリカルにねじ切り加工を行い、下穴径よりも工具径が小さいため、折損時は取り出し・再加工が可能。
切削条件

| 加工工程 | 形状部1 | 形状部2 | ||||||
|---|---|---|---|---|---|---|---|---|
| 荒取り | 側面 仕上げ |
底面 仕上げ |
溝 | 荒取り | 側面 仕上げ |
底面 仕上げ |
||
| 使用工具 | RSE230 φ2×6 |
RSE230 φ0.8×2.4 |
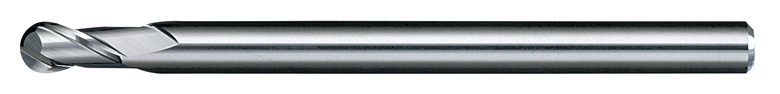
RSB230 R0.5×3 |
|||||
| 回転数 [min⁻¹] |
10,000 | 20,000 | 17,000 | |||||
| 送り速度 [mm/min] |
2,000 | 1,200 | 1,100 | 2,200 | 1,200 | 1,200 | ||
| 切込み量 ap×ae[mm] |
1×0.5 | ap 1 | ae 0.5 | ap 0.8 | 0.8×0.16 | ap 2 | pf 0.03 | |
| 残し代 [mm] |
0.05 | - | 0.05 | - | ||||
| 加工時間 | 22分 | 7分 | 7分 | |||||
| 加工工程 | 穴 | ねじ | |
|---|---|---|---|
| 下穴 | ねじ切り | ||
| 使用工具 | RSE230 φ2×10 |
RSE230 φ1×5 |
MMTM M2×5.02 |
| 回転数 [min⁻¹] |
8,200 | 14,500 | 20,000 |
| 送り速度 [mm/min] |
660 | 700 | 1,200 |
| 切込み量 ap×ae[mm] |
ap:0.5(1周) 1段目:R0.9mm角度15° 2段目:R0.3mm角度39° |
ap:0.2(1周) ヘリカルR0.3mm 角度18° |
ピッチ:0.4 切込み回数:2回 |
| 残し代 [mm] |
- | - | - |
| 加工時間 | 1分 | 35秒 | 1分 |
| 加工工程 | 形状部3 | ||
|---|---|---|---|
| 荒取り | 溝 | 側面仕上げ | |
| 使用工具 | RSE230 φ0.2×1 |
||
| 回転数 [min⁻¹] |
17,100 | ||
| 送り速度 [mm/min] |
340 | 170 | 340 |
| 切込み量 ap×ae[mm] |
0.25×0.02 | ap 0.1 | ap 0.3~0.45 |
| 残し代 [mm] |
0.005 | - | |
| 加工時間 | 47分 | ||
※エアーブローと不水溶性切削油ともに切削条件は同様
加工結果


