Technology

MHDSH445 複合形状サンプル

【Update】2026年9月 概要および事例のポイントを掲載 / 2025年12月 加工のポイントを追加掲載

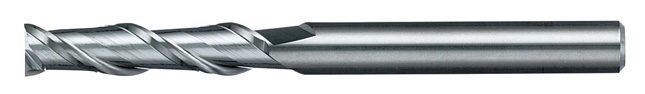
高硬度鋼HAP40(65HRC)へ、4枚刃スクエアエンドミルMHDSH445 φ4×8を使用し、複合形状を加工しました。加工深さ6mmの側面・溝・円ポケットを、荒取りから仕上げまで1種類の工具で加工。最大寸法誤差0.013mm、最大倒れ量0.003mm、最大うねり量0.006mmで加工できました。

この加工事例のポイント

HAP40(65HRC)を直彫り加工

1種類の工具で側面加工、溝加工、トロコイド加工、ポケット加工に対応

高硬度鋼を高精度に加工
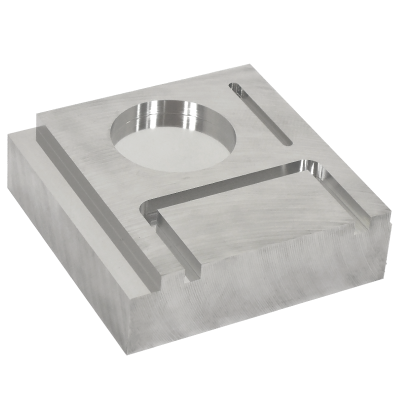

複合形状ワークサンプル画像
ピックアップ工具MHDSH445
被削材HAP40(65HRC)SKH40相当
ワークサイズ100×100mm
加工深さ6mm
クーラントオイルミスト
総加工時間1時間55分


使用工具


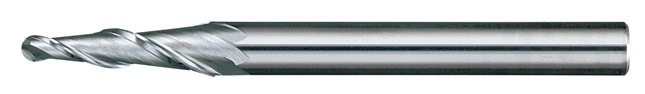
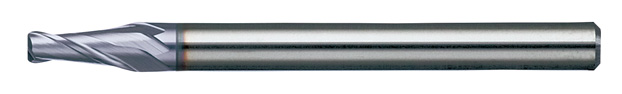
MHDSH445


●4枚刃で刃長は 2D、3D、5Dタイプをラインアップ。
●無限コーティングプレミアムPlusで70HRCの高硬度鋼にも長寿命。
●高剛性設計で加工精度を改善。
●シャンク径公差は-0.001mmから-0.003mmの高精度仕様。

製品紹介はこちら サイズラインアップ・切削条件はこちら

切削条件

加工箇所を色分けした図。
加工工程 荒取り 仕上げ
加工部位 A
側面
B
溝
C
円ポケット
D
止まり溝
B
溝
C
円ポケット
加工方法 側面加工側面 トロコイド加工トロコイド 側面加工側面 溝(往復切削)溝(往復切削) 側面・底面側面・底面 側面・底面側面・底面
使用工具 MHDSH445
φ4×8
MHDSH445
φ4×8
回転数
[min-1]
6,000 5,000 6,000
送り速度
[mm/min]
600 300 側面:300
底面:600
切込み量
ap×ae[mm]
5.95×0.08 5.95×0.08 5.95×0.08
※1
ap:0.04 側面:6×0.01
底面:0.025×1(2回)
残し代
[mm]
側面:0.01
底面:0.05
- -
加工時間 33分 26分 31分 15分 10分

※1 進入方法 ヘリカル加工:R0.7 mm 進入角:0.5° 送り速度:300 mm/min


【 表は左右にスクロールしてご覧いただけます。】

加工結果

倒れとうねりの計測範囲を表した図。

単位[mm]   

測定箇所 A
側面
B
溝
C
円ポケット
D
止まり溝
倒れ量 0.003 0.001 0.001 0.001以下
うねり量 0.006 0.002 0.001 0.001以下
狙い値
※2
  -   溝幅 5.995 44.995 溝幅 3.995
実測値   -   溝幅 5.982 44.982 溝幅 3.987
寸法誤差   -   0.013 0.013 0.008

※2 加工前の工具外径を考慮した値


トロコイド加工は、軸方向の切込み量apを大きく、径方向の切込み量aeを小さく設定し、円弧を描きながら加工する方法です。チタン合金やインコネルなどの部品加工を中心に活用されてきましたが、CAMの普及や工作機械の高速化により、高硬度鋼加工にも広がっています。HAP40(65HRC)の溝荒取りでは、等高線加工の2時間13分に対し、トロコイド加工は26分で完了しました。小径ながら4枚刃・高剛性設計のMHDSH445は、刃長を活用して負荷を分散するトロコイド加工と相性がよく、高硬度鋼の高能率加工に適しています。

このコラムでわかること

トロコイド加工:円弧を描くツールパスで刃長を効果的に活用

等高線加工に比べ、加工時間を約80%短縮

MHDSH445は、小径ながら4枚刃・高剛性設計で高硬度鋼に対応

【加工のポイント】解説:今回は高硬度鋼への“トロコイド”加工の有効性についてご紹介してみようと思います。まずみなさん、「トロコイド加工」ってご存知でしょうか?もちろん「知ってる!」という方もいらっしゃると思いますが、実は「聞いたことはあるけど、結局何がどうなっていれば『トロコイド加工』って呼ばれるのかよくわからない…」という方もいるのではないでしょうか。コネクト(キャラクター)はよくわかっていない様子です。コネクトでも分かるように、改めて「トロコイド加工とはなにか?」を確認していきましょう。サブタイトル:トロコイド加工とは?。解説:トロコイド加工は、エンドミルが円弧を連続的に描きながら前進していくツールパスで、被削材を「薄く・一定」に削り取る高能率な荒加工方法です。円弧を描きながら前に前に進んでいくイメージですね。図で確認してみましょう。下図のようなポケット形状を加工する時、等高線荒取りだと以下のようなツールパスになるのが一般的です(等高線荒取りを示す図)。Z方向の切込み量(ap)は小さめで、径方向の切込み量(ae)の方がapよりも大きめ。中心から外側に、四角形を繰り広げていくような加工になると思います。これがトロコイド加工での荒取りになると、以下のようなツールパスのイメージになります(トロコイド加工の荒取りの図)。補足:CAMによって若干異なる部分もありますが、おおよそこのような感じです。解説:Z方向の切込み量(ap)は大きめで、径方向の切込み量(ae)の方がapよりも小さめ。四角を繰り広げるような形ではなく、円を描きながら前に進みます。動きのイメージを簡略化すると右のようなイメージです(とトロコイド加工の工具の軌跡を表した図)。 解説:動き方の違いはこうです。「加工形状をオフセットした形で動く」のが一般的な等高線荒取り。「加工形状をオフセットではなく、円弧で動く」のがトロコイド加工。ボーちゃん「オフセットっていうのは、元の形状から一定の距離だけ平行にずらした“コピー形状”を作ることだよ!等高線荒取りは基本的に加工形状の輪郭をオフセットした動作になるんだ。たとえば加工したい形状が今回のように四角形だった場合、加工形状の輪郭はもちろん「四角」だね。だからツールパスは真ん中に小さい四角形を描いて、徐々に外側に向かって大きな四角形を描いていく感じになるよ。加工形状自体が「四角」だから、四角を描いていくツールパスになるんだね。」ラジオくん「トロコイドは輪郭が四角い形状でもできるだけ円弧で動くんだね~。」解説:実際の加工動画をちょっと見てみましょう。 解説:このようなイメージの動き方になります。動き方だけでなく、トロコイド加工が等高線荒取りと異なる大きな特徴は「apを大きく取り、aeは薄く取る」という点です。等高線荒取りとは逆ですよね。トロコイド加工は、刃長全体を使って加工することで工具寿命も伸ばしやすく、深さのある加工形状の場合、等高線荒取りよりも高能率に加工できるケースがあります。エンドミルの刃長をしっかり使ってapを大きく設定し、aeは小さく設定、かつ動き方はぐるぐると円弧を描きながら前進…これがトロコイド加工です。コネクト(キャラクター)も理解できたようです。スーちゃん「はいっ!トロコイド加工ってチタンやインコネルとか、部品加工のイメージです!」解説:スーちゃん、良いところに気付きました。たしかにトロコイド加工は金型などの高硬度鋼向けよりも、チタンやインコネルなど部品加工領域での活用がかなり早く始まりました。理由はいくつかありますが、大きな理由の一つは加工形状です。一般的に部品加工は、金型加工と比べて2次元や2.5次元の加工が多いです。左のブロックから右の部品(画像参照)を削り出そうとする場合、水色の範囲を除去しなければなりませんが、除去範囲の底面はすべて平面で、丸で示した溝部分以外はすべて均一です(画像参照)。一方、金型加工の場合は部品加工と比べて3次元の加工が多くなりがちです。左のブロックから右の金型を削り出そうとする場合、水色の範囲を除去しなければなりませんが、曲面形状なので場所によって深さはバラバラです。 解説:深さがバラバラだと、トロコイド加工のようにapを大きく取ろうとする加工の場合、無駄が多くなりがちです(等高線加工とトロコイド加工のイメージ図。※本来  と同じだけapを取れるはずなのに形状の深さがバラバラなのでapを小さくせざるを得ない)。3次元形状だと、このようにトロコイド加工のメリットが十分に発揮できないケースもあり、どちらかというと2次元、2.5次元の形状の多い部品加工において先行してトロコイド加工が活用されてきた経緯があります。トロコイド加工の良さが認知され、トロコイド動作のツールパスを生成できるCAMも多機種になりました。また、高能率加工における要求の高まりに伴い、3次元形状の場合でも「除去堆積の多い部分をまずトロコイド加工でできるだけ除去してしまう(形状に沿った荒取りはそれ以降で)」という方法がとられるケースも増えてきました。使用範囲の拡大を受けて、チタンやインコネルだけでなく高硬度鋼に対してトロコイド加工をしてみたい!という要望も増えています。そこで今回は、高硬度鋼に対してトロコイド加工を行った事例を紹介します。サブタイトル:等高線加工とトロコイド加工の加工実験。解説:このページ冒頭で紹介している、MHDSH445を使用したHAP40の加工事例の一部を抜き出してご紹介します(トロコイド加工箇所の図)。この緑色の“コ”の字の部分は、幅5.98・深さ5.95の溝になっています。この溝を荒取りしようと思ったとき、皆さんはどのような方法を考えますか?①:等高線加工でφ4のエンドミルで真ん中に溝を加工してしまってから、左側の残りを除去・右側の残りを除去②:①だと加工時間が長いから、等高線でφ4のエンドミルを緑色の溝の左端に寄せて溝加工して右側の残りを復路で除去など、いろいろな方法が考えられると思います。65HRCの硬度のHAP40を相手に、あまり長時間かけて加工していると途中で工具摩耗が大きくなってしまう心配があります。できるだけ加工時間を短く抑えたい…ということで、今回はこのHAP40の溝に対し、トロコイド加工を採用しました。【切削条件】使用工具:MHDSH445 φ4X8、回転数[min-1]:6,000、送り速度[mm/min]:600、切込み量ap×ae[mm]5.95×0.08※、加工時間26分、※出力Rサイズ約R1。解説:φ5.98の溝幅に対し、φ4のMHDSH445を使用して、約R1の円弧を描きながら前進していきます。結果この溝の荒取りを26分で終えることができました。ではこの加工を等高線で行っていたらどれくらいかかるのでしょう?同じφ4のMHDSH445を、緑色の溝の右端に寄せてまずは溝加工をして、左側の残りを復路で側面加工で除去するような方法で検討しました。【切削条件】使用工具:MHDSH445 φ4X8、回転数[min-1]:5,000、送り速度[mm/min]:300、切込み量ap×ae[mm]0.04×1.98※、加工時間2時間13分、※溝加工時はaeは4。解説:結果、この方法では2時間13分かかってしまいました。26分と2時間13分なので能率の差は明らかですね!高硬度鋼に対しても、適切な工具選定・条件設定をすれば、トロコイド加工は十分にメリットを出せる場面があります。特に・加工時間が長時間に及ぶことで工具摩耗由来の問題が生じてしまっている荒取り・深さのある加工形状を等高線で荒取りすることにより、エンドミルの底刃ばかり摩耗が進行する   といった問題が生じてしまっている荒取りなどにおいては、トロコイド加工の能率の高さや、刃長を使った加工で底刃への負荷の集中を防げるという点が優位にはたらきやすいです。 サブタイトル:トロコイド加工をする際の工具選定。【まとめ】トロコイド加工は、apを大きく取る=エンドミルの外周刃を主に使用する加工になります。それを踏まえると、今回使用したMHDSH445のように「刃数の多い」エンドミルを使用するのがポイントと言えるでしょう。 今回使用したエンドミルはこちら。無限コーティングプレミアムPlus高硬度鋼加工用4枚刃スクエアエンドミル MHDSH445 。倒れを抑制する高剛性設計と70HRCまでの高硬度鋼に長寿命! 【ポイント】・刃数が多い。・ロングネックタイプでない(弊社のロングネックタイプエンドミルは短刃長が多いのでトロコイド加工時に刃長が足りずapを大きく設定できない場合があります)。・加工する被削材に合った刃形状やコーティングである。これらのポイントを踏まえて工具を選定していただくと、トロコイド加工に活かしやすいです。ラジおくん「加工形状によっては、等高線荒取りの方がトロコイド加工よりも早いケースももちろんあるよ!たとえば、さっきの緑色のコの字の溝がすごく浅ければ、等高線の方が早いかも!」ボーちゃん「ほかにも、トロコイドの場合は円弧で動かないといけないので、すご~く狭い箇所だと円弧がうまく描けなかったりすることもあるから注意してね!加工形状に応じて、等高線やトロコイドなど加工方法を使い分けていこう!」解説:今回の加工のポイントは以上となります。トロコイド加工をご検討の際は、ぜひ本ページを思い出していただけたら幸いです。また次回の“加工のポイント”でお会いしましょう!

加工動画紹介

MHDSH445 HAP40(65HRC)複合形状サンプル


記事を気に入っていただけましたら、ぜひ「Like!!」ボタンで応援よろしくお願いいたします!
(2026年9月ボタン新設しました✨)
