Technology

加工のポイントのロゴ

モーターの発熱だけじゃない!
温度変化による機械の姿勢変形とは

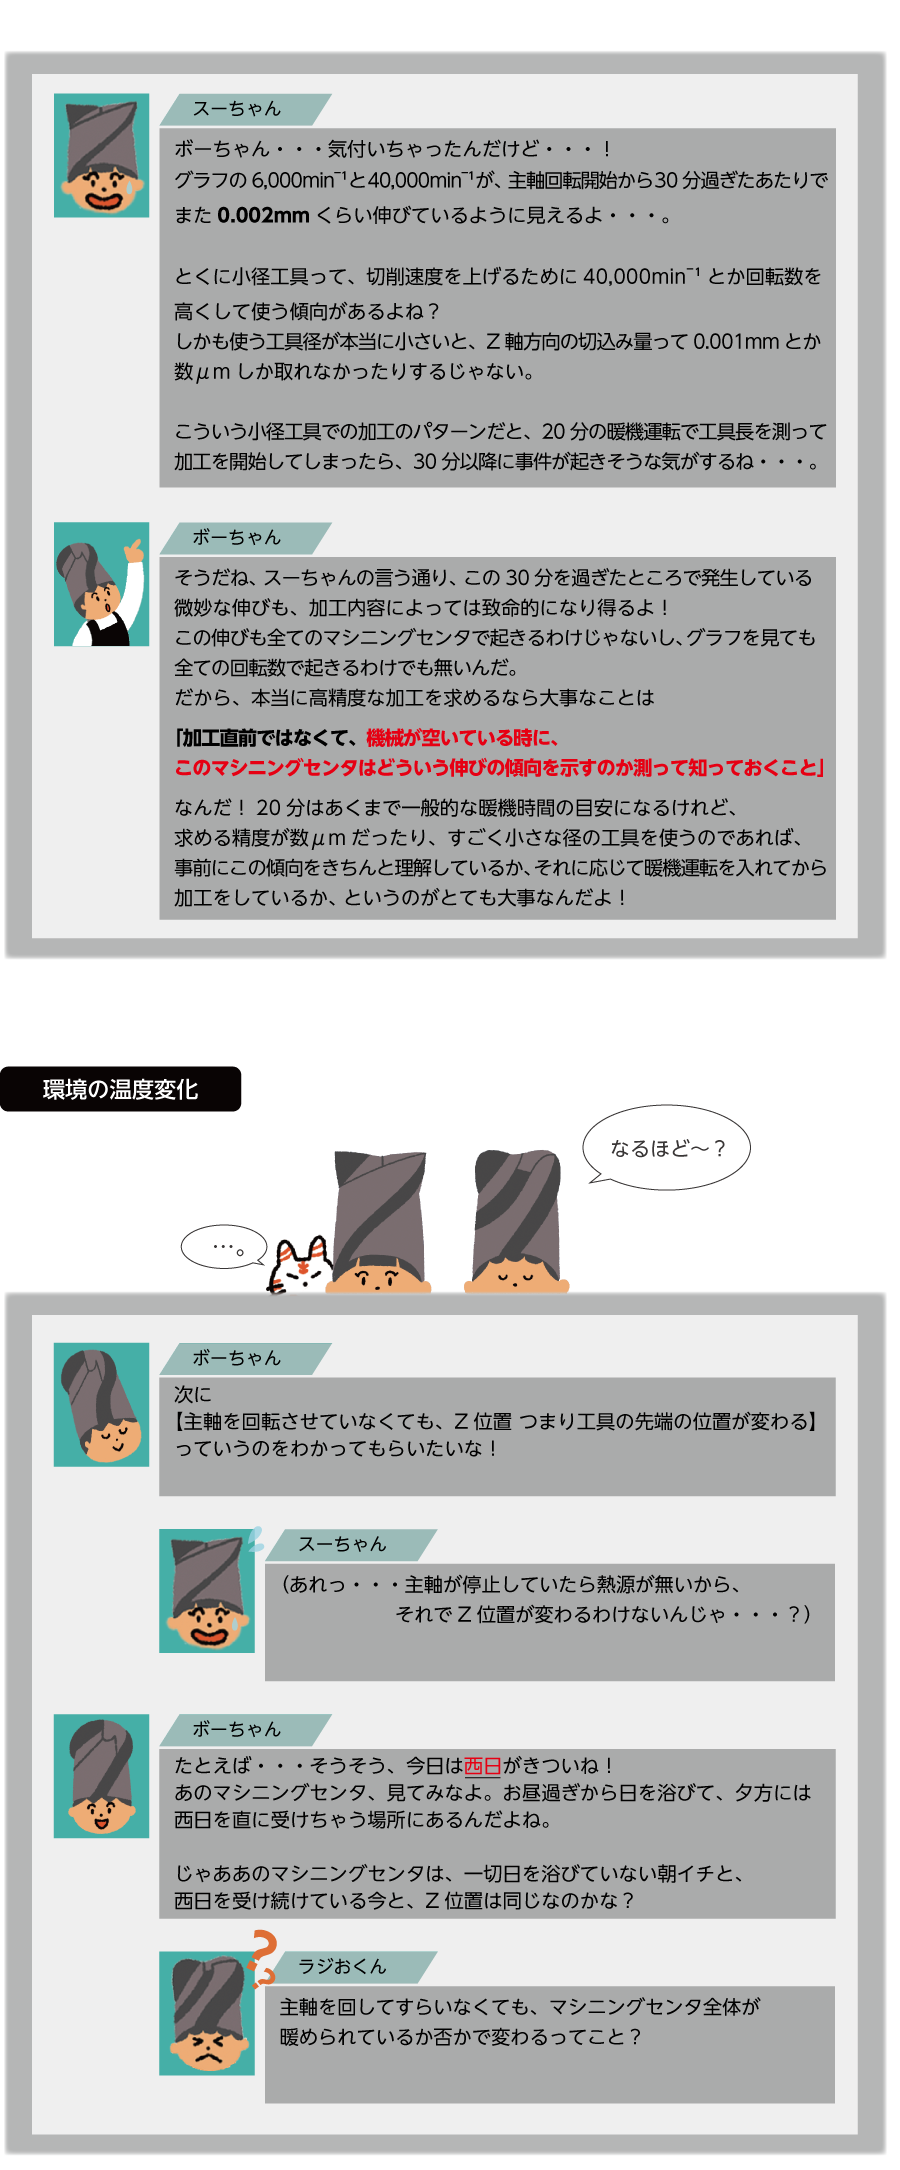
マシニングセンタの主軸は回転開始直後から伸び始めますが、一般的には20分程度で変位が安定傾向に入るマシニングセンタが多いようです。また、主軸モーターの発熱だけでなく、室温の変化によって機械姿勢の変形が起き、Z位置に影響を与えます。使用しているマシニングセンタの伸びの傾向を把握し、環境温度の変化がマシニングセンタへ大きな影響を与えることを理解したうえで、可能な範囲で調整を行うことが重要です。また、その影響を受ける時間帯を避けるため、高能率加工による加工時間の短縮を図ることも有効な選択肢の一つです。

このコラムでわかること

主軸の伸縮が安定するまでの時間

暖機運転時間の考え方

室温変化によるZ位置変動
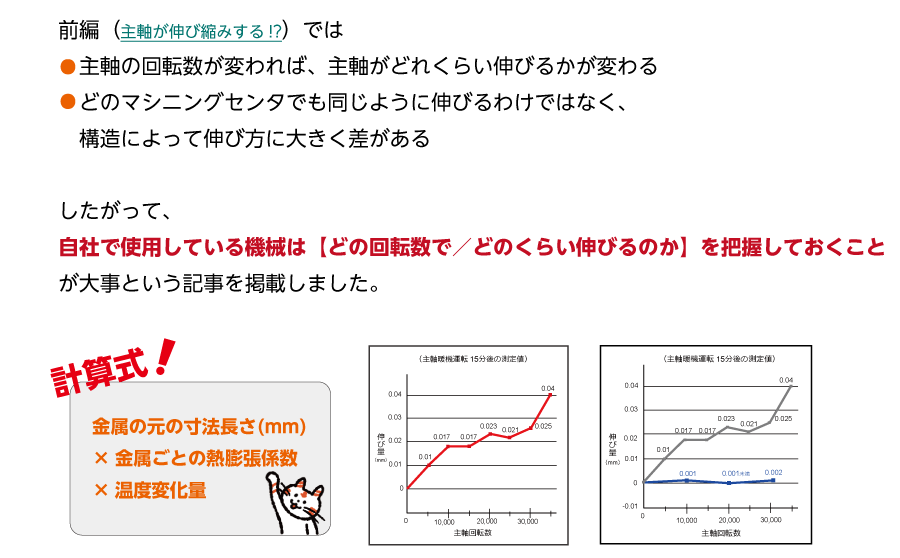
前回(主軸が伸び縮みする!? URL:https://www.ns-tool.com/ja/technology/case/sample172/)では、・主軸の回転数が変われば、主軸がどれくらい伸びるかが変わる、●どのマシニングセンタでも同じように伸びるわけではなく、構造によって伸び方に大きく差がある。を掲載しました。したがって、自社で使用している機械は【どの回転数で/どのくらい伸びるのか】を把握しておくことが大事という記事を掲載しました。(計算式の画像) 今回は【伸びるのにどれくらいの時間がかかるの?】という話と、【主軸回転時のモーターの発熱以外の要因でもZの位置は変わるんだよ】という話をボーちゃん先生に教えてもらおうと思います。スーちゃん・ラジオくん:「おねがいしまーす!」、ボーちゃん:「まかせて!」 <タイトル>モーターの発熱だけじゃない!温度変化による機械の姿勢変形とは <サブタイトル>暖機運転の目安 ラジおくん「前回(主軸が伸び縮みする!?)ボーちゃんを見習って「暖機運転してから加工してみるよ」って言ったんだけど、じゃあ暖機運転ってどれくらいの時間入れたら良いの?」 ボーちゃん「よし!今から説明するね。まず『暖機運転』の定義をしっかりしておこう。ここでは『暖機運転』を『これから加工に使おうとしている回転数で、加工前に主軸を回すこと』として説明していくからね!ラジおくんの悩みは、『暖機運転をどれくらいの時間やってから加工すれば良いの?』ってことだね。まずグラフをひとつ紹介するよ。前回(主軸が伸び縮みする!?)15分間主軸を回すと、かなり主軸のZ位置が変位したタイプのマシニングセンタがあったね。あのタイプのマシニングセンタで、主軸を回し始めてからの経過時間と伸びた量を測定してみたんだ。」(ベアリングタイプ主軸の主軸変位量の測定結果グラフ) スーちゃん:「やっぱり回転数が高い方が伸びる量は大きいね!でも伸びる量に差はあるけど・・・どの回転数のグラフもみんな同じような形だね。」 ボーちゃん「そうだね、どの回転数も主軸を回転直後から伸び始めるんだけど、20分経つとあまり伸びてないよね。ということは20分は暖機運転をしてから、工具長を測定した方が良いのはわかるかな?」 ラジおくん「10分しか暖機運転をしていないうちに工具長を測定して、その工具長をもとに加工を始めてしまうと、それ以降も主軸は伸び続けているから、想定よりもZ軸方向で深く削ってしまうってことだよね?」 ボーちゃん「その通り!マシニングセンタごとに、20分じゃなくて15分でほぼ伸びなくなるとか、差は若干あるよ。もともと機械の機能的にほとんど主軸が伸びないマシニングセンタもあるしね。」 スーちゃん「ボーちゃん・・・気付いちゃったんだけど・・・!グラフの6,000min¯¹と40,000min¯¹が、主軸回転開始から30分過ぎたあたりでまた0.002mmくらい伸びているように見えるよ・・・。とくに小径工具って、切削速度を上げるために40,000min¯¹とか回転数を高くして使う傾向があるよね?しかも使う工具径が本当に小さいと、Z軸方向の切込み量って0.001mmとか数μmしか取れなかったりするじゃない。こういう小径工具での加工のパターンだと、20分の暖機運転で工具長を測って加工を開始してしまったら、30分以降に事件が起きそうな気がするね・・・。」 ボーちゃん「そうだね、スーちゃんの言う通り、この30分を過ぎたところで発生している微妙な伸びも、加工内容によっては致命的になり得るよ!この伸びも全てのマシニングセンタで起きるわけじゃないし、グラフを見ても全ての回転数で起きるわけでも無いんだ。だから、本当に高精度な加工を求めるなら大事なことは「加工直前ではなくて、機械が空いている時に、このマシニングセンタはどういう伸びの傾向を示すのか測って知っておくこと」なんだ!20分はあくまで一般的な暖機時間の目安になるけれど、求める精度が数μmだったり、すごく小さな径の工具を使うのであれば、事前にこの傾向をきちんと理解しているか、それに応じて暖機運転を入れてから加工をしているか、というのがとても大事なんだよ!」 スーちゃん・ラジおくん「なるほど~?」 <サブタイトル>環境の温度変化 ボーちゃん「次に【主軸を回転させていなくても、Z位置 つまり工具の先端の位置が変わる】っていうのをわかってもらいたいな!」 スーちゃん「(あれっ・・・主軸が停止していたら熱源が無いから、それでZ位置が変わるわけないんじゃ・・・?)」 ボーちゃん「たとえば・・・そうそう、今日は西日がきついね!あのマシニングセンタ、見てみなよ。お昼過ぎから日を浴びて、夕方には西日を直に受けちゃう場所にあるんだよね。じゃああのマシニングセンタは、一切日を浴びていない朝イチと、西日を受け続けている今と、Z位置は同じなのかな?」 ラジおくん「主軸を回してすらいなくても、マシニングセンタ全体が暖められているか否かで変わるってこと?」 ボーちゃん「よし!じゃあグラフを見てみようか!」 (室内温度と伸び量推移のグラフ) ボーちゃん「これは主軸は完全に止まっている状態で、マシニングセンタの設置されている機械室の室温だけを上げた時に、Z位置が変位していないか測定したものだよ。」 ラジおくん・スーちゃん「伸びてるね!?」 ボーちゃん「そうだね、Z位置が下がってきてるよね。マシニングセンタの主軸っていうのはほとんどが鋳物でできたコラムって言われる構造物にぶら下がるような形で取り付けられているんだよ。鋳物とか鋳鉄とか、前回(主軸が伸び縮みする!?)も話が出てきたね。覚えているかな?鋳物などの金属は・・・。」 スーちゃん・ラジおくん「温度が上がると伸びる」 ボーちゃん「正解!よく覚えているね!主軸が取り付けられているコラム自体が、温度変化によって伸びる、つまり変形してしまうんだ。それによって主軸を回していなくても、室温の変化が大きいとそれだけでZの位置が変わってしまうんだよ。だからこの場合は「主軸が伸びた」というよりも、「機械姿勢の変形で、Z位置が変位している」というのが正確だね。機械室にはよく温度計が取付けられているよね。温度変化が無いように管理することがとても大事なんだよ。 」スーちゃん「そういえば、最近よく聞く『 高能率加工 』も温度管理をしやすくする意味でも大事じゃない?季節の変わり目とか日中と夕方とか寒暖差すごいでしょ?高能率加工で加工時間を短くして、温度変化が大きい時間帯をできるだけ避けられたら、少しは温度管理も楽になるよね?」 ボーちゃん「そうだね、とくに機械の設置環境は容易に変えられるものじゃないからね。温度変化の大きい時間帯での加工を避けるために、高能率加工を実践するのもひとつの選択肢だよね!太陽の影響を受けるなら窓に日光を遮るものを取り付けるとか、機械室全体は無理でも、高精度加工をしたいマシニングセンタのみを囲って簡易的に恒温室状態を作るとか、できる努力をするだけでも違うはずだよ。温度変化による影響は大きいということをまず理解して、できる範囲の調整や管理をする意識がまず重要だね!」 スーちゃん「」・ラジおくん「なるほど~!勉強になりました!ボーちゃん先生ありがとうございました!」 <サブタイトル>まとめ ―今回のポイント― ・使用しているマシニングセンタの伸びの傾向を把握すること。・主軸を回転させていなくてもZ位置は変わる。・環境の温度変化による、マシニングセンタへの影響は大きい。・影響を受ける時間帯を避けるために高能率加工で加工時間を短くすることも一つの選択肢。・できる範囲での調整、管理する意識が大切。 今回は、温度変化による機械の姿勢変形についてご紹介しました。加工のポイント「温度変化編」は以上となります。お楽しみいただけましたか?それでは、また次回の加工のポイントでお会いしましょう!

関連する加工事例はこちら!


関連する加工事例のポイントの画像(マシニングセンタの主軸が伸び縮みする!?温度変化が加工に与える影響とは)


記事を気に入っていただけましたら、ぜひ「Like!!」ボタンで応援よろしくお願いいたします!