
Technology
MHRSH430RSF 封止金型形状
【Update】2026年9月 概要および事例のポイントを掲載 / 2025年4月 加工のポイントを追加掲載
この加工事例のポイント
 VANADIS23(63HRC)に、キャビティ、ランナー、エアベントを備えた封止金型形状を加工
 溝部はRa0.055~0.066μm、キャビティ部はRa0.051~0.053μmを維持し、加工終盤まで良好な面品位を実現
 溝部の幅・深さは誤差±0.001mm・キャビティ部は幅-0.002mm以内・深さ-0.004mm以内を実現

高硬度鋼加工において長寿命で安定した寸法精度
更に平坦部は、さらい刃の効果で高精度加工を実現
| ピックアップ工具 | MHRSH430RSF |
|---|---|
| 被削材 | VANADIS23(63HRC) |
| ワークサイズ | 20×90×15mm |
| 加工深さ | 0.3mm |
| クーラント | オイルミスト |
| 総加工時間 | 1時間44分 |
使用工具
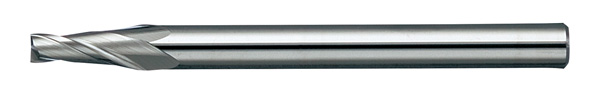
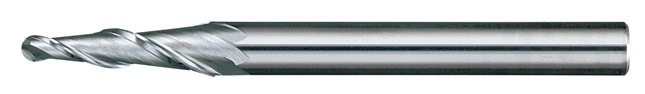
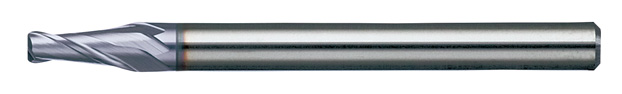
MHRSH430RSF

●高硬度鋼用の無限コーティングプレミアムPlusと強バックテーパにより長寿命でびびりを抑えた仕上げ面を実現。
●高能率加工が可能な4枚刃タイプ。
●4枚刃で最小径Φ0.1からΦ6まで全269サイズ。
●シャンク径公差は-0.001mmから-0.003mmの高精度仕様。
切削条件と加工結果

| 加工工程 | 溝部 | |
|---|---|---|
| 荒取り | 仕上げ | |
| 使用工具 | MHRSH430RSF φ0.8×R0.02×2 |
MHRSH430RSF φ0.8×R0.02×2 |
| 回転数 [min⁻¹] |
11,000 | 11,000 |
| 送り速度 [mm/min] |
500 | 300 |
| 切込み量 ap×ae[mm] |
0.003×0.18 |
0.005×0.01 側面 0.003×0.2 底面 |
| 残し代 [mm] |
0.01 側面 0.003 底面 |
- |
| 加工時間 | 3分 | 4分 |


| 加工工程 | キャビティ部 | |||||
|---|---|---|---|---|---|---|
| 荒取り | 取り残し | 底面 中仕上げ |
仕上げ | 隅部 仕上げ |
||
| 使用工具 | MHRSH430RSF φ1.5×R0.1×4 |
MHRSH430RSF φ1×R0.05×2 |
MHRSH430RSF φ1×R0.05×2 |
|||
| 回転数 [min⁻¹] |
11,000 | 11,000 | 11,000 | |||
| 送り速度 [mm/min] |
800 | 800 | 800 | 800 | ||
| 切込み量 ap×ae[mm] |
0.06×0.3 | 0.01×0.12 | ae0.2 |
0.01×0.01 側面 0.004×0.2 底面 |
0.01×0.05 | |
| 残し代 [mm] |
0.01 側面 0.004 底面 |
0.01 側面 0.004 底面 |
0.004 底面 | - | - | |
| 加工時間 | 40分 | 14分 | 8分 | 26分 | 9分 | |

このコラムでわかること
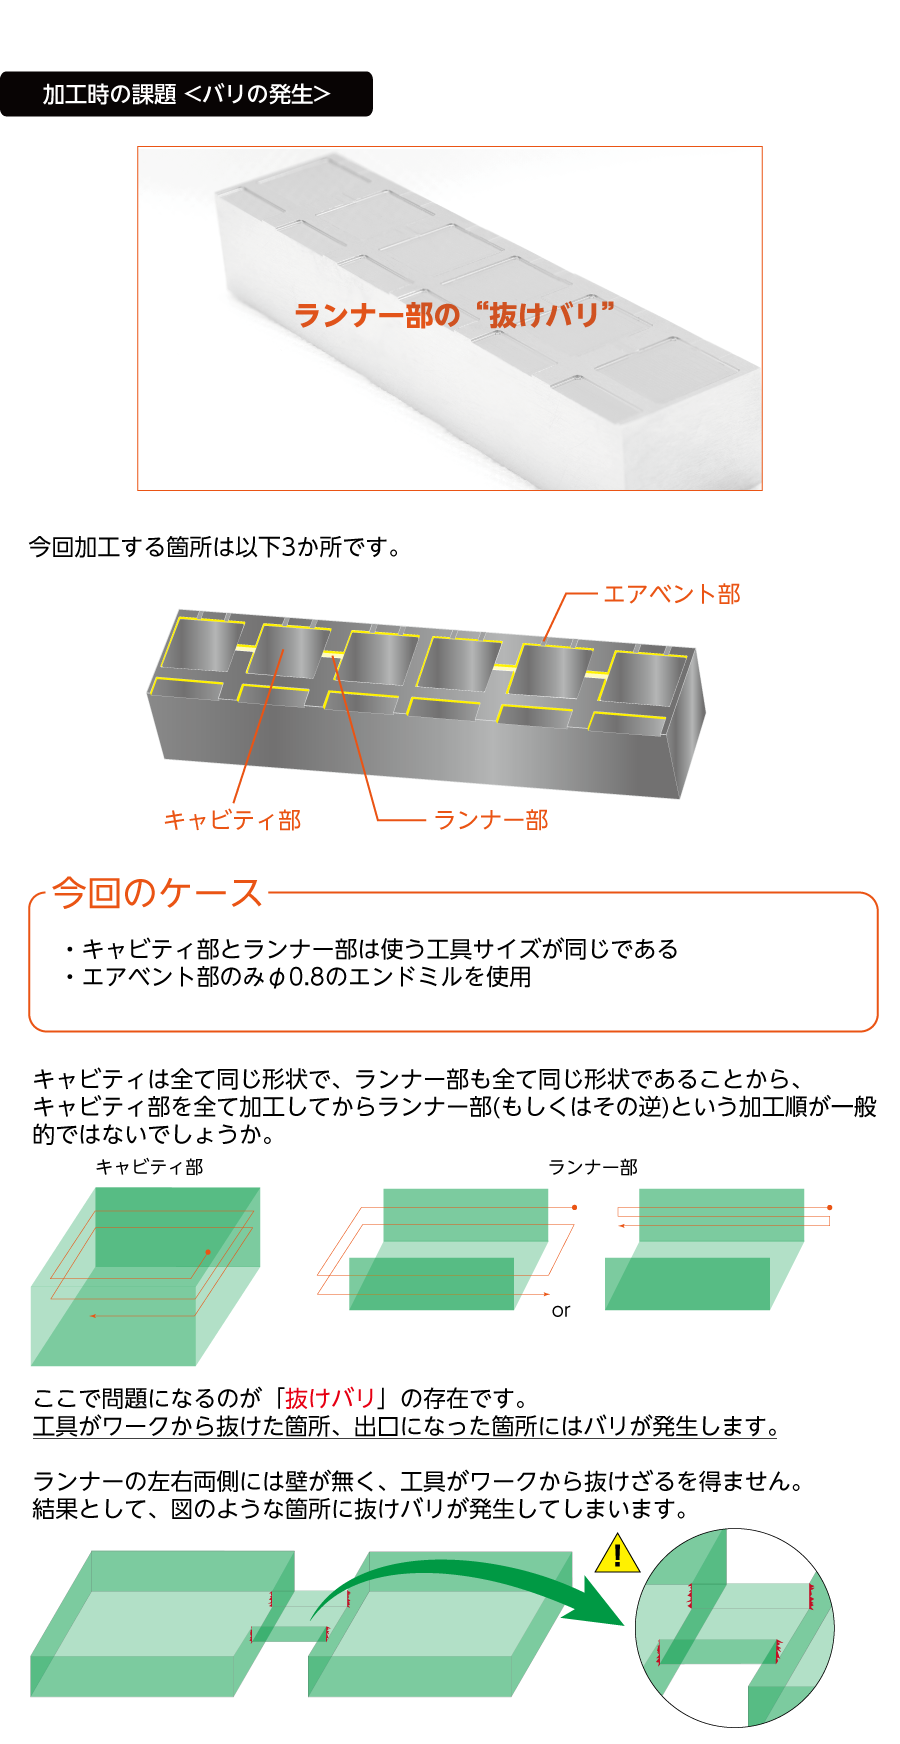
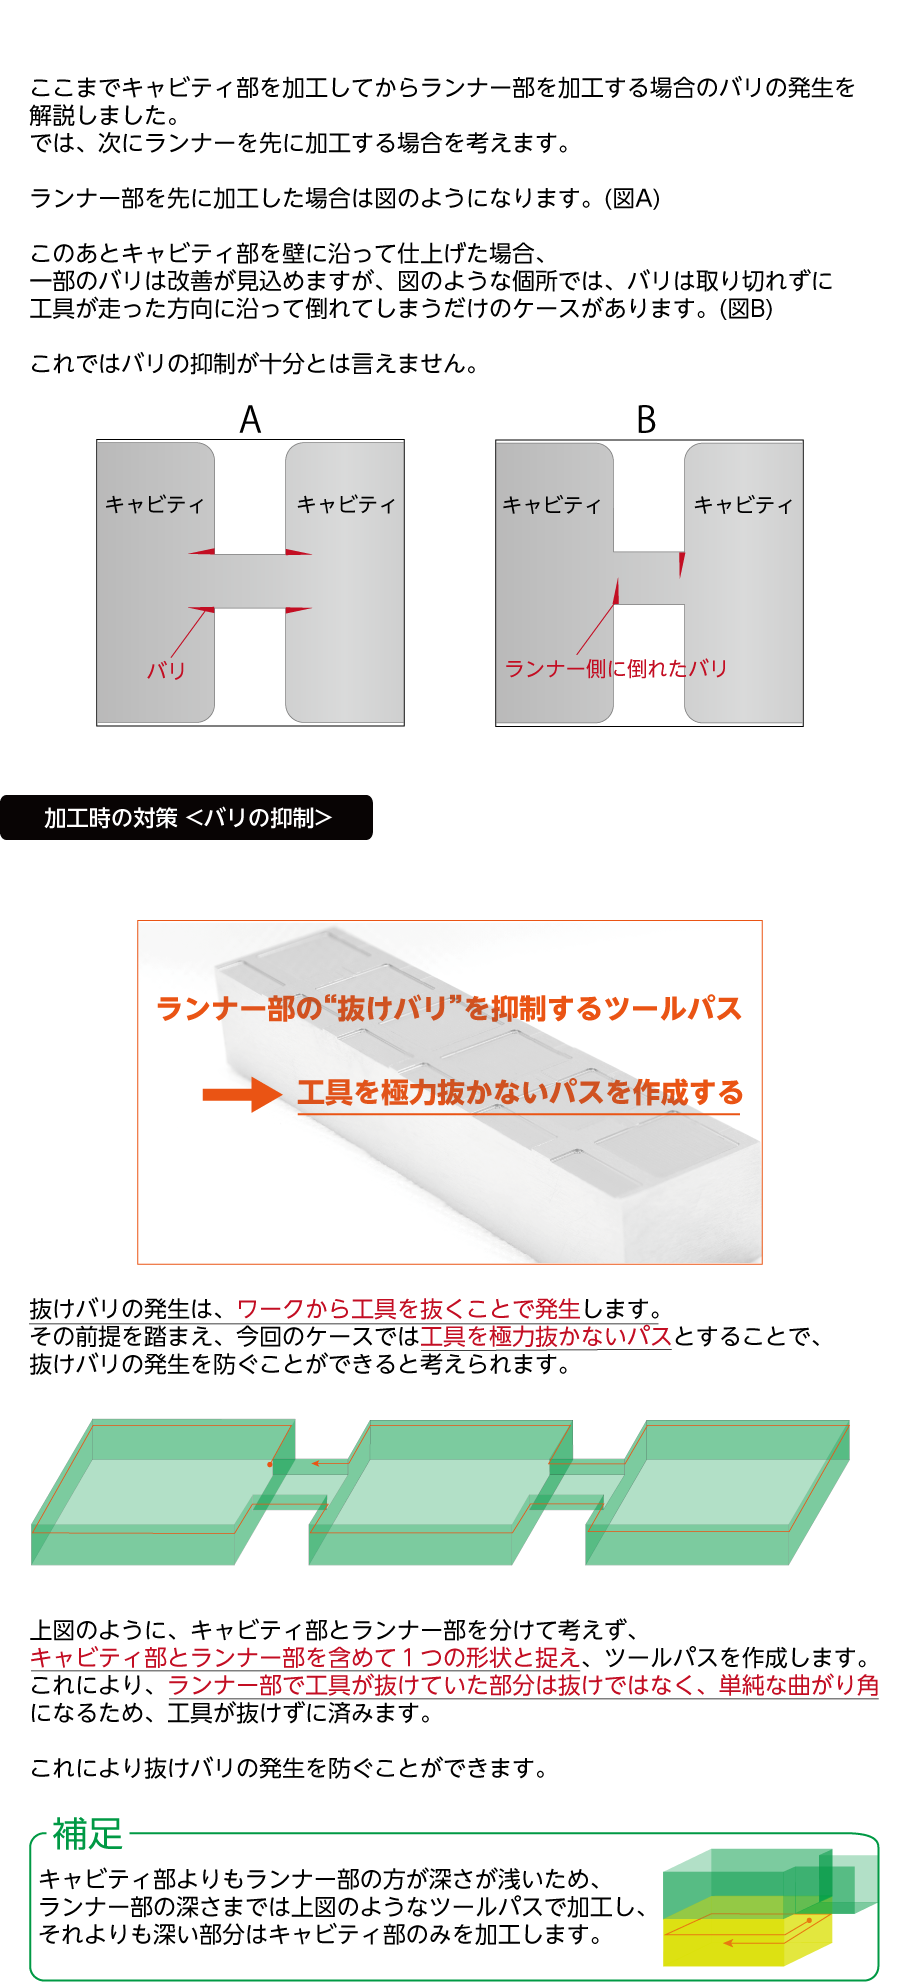
封止金型のランナー部とキャビティ部を別々に加工した際、接続部に発生する抜けバリを抑制
ランナー部とキャビティ部を一つの形状として捉え、連続したツールパスを設定
接続部で工具をワークから抜かず、曲がり角として加工することでバリを防止
記事を気に入っていただけましたら、ぜひ「Like!!」ボタンで応援よろしくお願いいたします!
(2026年9月ボタン新設しました✨)